摘要: 从焊接原理、焊接工艺、焊接缺陷产生原因、焊接适应性、焊接一次合格率及接头性能等方面对移动闪光焊和移动气压焊进行对比,并介绍现场焊接焊轨车分配情况,为现场在不同的施工情况下使用不同的焊接方法进行焊接提供参考。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
1 引言
随着铁路行业机械化程度的不断提高,采用移动焊轨机进行钢轨焊接进一步取代了人工焊接,有效避免了人为因素对焊接过程或质量的影响,提高了钢轨焊接的可靠性,为铁路无缝线路的安全提供了保障。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
移动焊主要分为移动闪光焊和移动气压焊两种,由于其焊接原理、焊接工艺、焊接缺陷产生原因、焊接适应性、焊接一次合格率及接头性能等方面表现出的差异性,现场钢轨焊接施工可根据施工条件选择相应的焊接方法。另外,现场焊接焊轨车分配的相关做法也可进行参考。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
2 移动闪光焊和移动气压焊基本原理
移动闪光焊和移动气压焊同属于压力焊,但其基本原理不同。
2.1 闪光焊焊接原理
闪光焊的原理是利用电流通过钢轨时产生的电阻热加热钢轨端部,后经顶锻形成永久性接头。将两被焊件分别夹紧在动夹具和静夹具上,在动夹具和静夹具之间通电,同时动夹具送进,使被焊件端面接触,由于钢轨端面凹凸不平,因此只是局部接触,局部加热形成过梁,剧烈加热爆破形成闪光,过梁不断形成、爆破,被焊件端面不断被加热,当加热到一定温度时动夹具快速送进,实施顶锻,形成接头,如图1所示。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
2.2 气压焊焊接原理
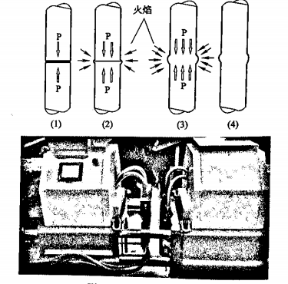
依靠化学能加热,在锻造温度区间,通过挤压焊口热态金属促使待焊端面发生交互结晶和动态再结晶,形成致密细小高强韧的金属组织。将需焊接的钢轨端面清理干净,然后对准并紧密贴合(施加一定的预顶力),用气体火焰(例如氧+乙炔焰)加热端面周围到塑性状态,待金属原子具有了足够的活化能,能够穿过贴合面互相急剧扩散时,即对贴合面加压顶锻,使得焊接表面之间的距离缩短到原子之间的相互作用半径,达到分子之间的金属键联接,完成重新结晶和牢固联结,如图2所示。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
2.3 两种焊接方法基本原理对比
两种焊接方法都需要将钢轨端部加热到一定程度;焊接过程都需要加压顶锻,都属于压力焊;都有一定量的钢轨损耗。
同时,它们原理也有所不同,主要表现在加热方式及效率不同,闪光焊通过钢轨通电闪光全断面加热,加热效率高(一般为120 s左右),而气压焊采用火焰由表及里热传递加热,加热效率低(一般为300 s左右);顶锻过程不同,闪光焊只需闪光结束后一次顶锻,而气压焊则采用两段压力法焊接;钢轨损耗形式及损耗量不同,闪光焊损耗包括闪光损耗和顶锻损耗(一般为30~40 mm),而气压焊只有顶锻损耗(一般为33 mm左右),钢轨损耗相差不大;气压焊焊接过程钢轨不需要熔化(顶锻前温度在1 000 ℃~1 300 ℃),而闪光焊顶锻前钢轨端面处于熔融状态(约1 500 ℃)。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
3 焊接工艺对比
移动闪光焊焊接工艺过程包括:焊前设备检查—钳口清理—待焊轨端部处理—钢轨对正—焊接—推凸—自然冷却—正火—粗打磨—精打磨—探伤—质检。
移动气压焊焊接工艺过程包括:焊前设备检查—待焊轨端部处理—钢轨对正—焊接—推凸—喷风—正火—喷风—粗打磨—精打磨—探伤—质检。
两种焊接方法焊接前都需要对钢轨端部进行处理,特别是气压焊待焊轨端面的垂直度要达到0.2 mm以内,且需要用四氯化碳溶液清洗,处理过程较为严格;而闪光焊端面垂直度只需要达到0.6 mm以内,打磨至金属光泽即可;闪光焊加热区窄而陡,气压焊加热区则宽而缓,所以气压焊焊接工艺增加喷风过程,以提高接头的硬度;现场闪光焊目前未能实现自动正火,气压焊可以利用同一副加热器进行加热及正火,实现了正火的自动化。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
4 焊接缺陷产生原因对比
焊接缺陷主要分为外观缺陷和内部缺陷。外观缺陷包括焊接接头外形尺寸缺陷(外形尺寸偏差超过标准规定的允许值)和焊接接头表面缺陷。内部缺陷包括灰斑、光斑、未焊合、过烧、夹渣等。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
4.1 外形尺寸偏差产生原因对比
两种焊接方法接头外形尺寸偏差主要有平直度偏差和接头错边两种,其产生原因基本相同,具体如下。
4.1.1 钢轨焊接平直度偏差产生的原因
- 钢轨原因:钢轨轨端在焊前存在硬弯,钢厂内锯切钢轨是产生轨端硬弯的主要原因,轨端硬弯直接影响焊前钢轨对正操作,进一步对焊接接头平直度产生影响,距离轨端200 mm以内的硬弯难以矫直,焊接前必须锯切;󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
- 焊前对正操作:焊前钢轨本身没有对直,使得焊接前就存在上拱、下凹或左右旁弯;
- 焊接设备:焊接设备精度降低,或者设备对中机构没有调节好,尽管有时焊前钢轨对得很直,但经过焊接顶锻后,接头出现了平直度偏差;
- 在线路上正火操作不当,由于移动气压焊正火作业为机器自动加热,所以此种原因导致的接头平直度偏差极少;
- 焊后精磨作业不当,接头在高温和常温情况下测量的直线度有所不同。
4.1.2 钢轨焊接接头错边产生的原因
- 钢轨原因:两待焊钢轨的断面几何尺寸偏差较大,或钢轨不对称,或钢轨本身存在扭曲变形,再用轨表现更为突出;
- 焊前对中操作:焊前钢轨本身没有对正,如工作边没有对齐,使得焊接前就存在错边;
- 焊接设备:焊接设备对中机构磨损,钢轨几何尺寸存在偏差时,容易导致接头错边出现。
4.2 表面缺陷产生原因对比
焊接接头表面缺陷是指焊接接头外形精磨后,在焊接接头及其附近钢轨表面存在的凹凸不平、局部亏损或凹坑、表面裂纹、表面划伤、电极灼伤、钢轨原始伤损等现象。表面缺陷对焊接接头的寿命有很大的影响,焊接接头表面缺陷一般产生于焊接(包括推凸)过程和打磨过程中,其产生原因除电极灼伤外基本相同。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
4.2.1 电极灼伤
出现在闪光焊焊接过程中,钢轨与电极接触的部位,在焊接前没有除锈打磨干净,或者除锈后放置时间过长,或除锈后被油、水等污染,电极表面不平整是产生电极灼伤的主要原因。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
4.2.2 表面凹凸不平
使用手砂轮打磨时,打磨表面容易出现凹凸不平、粗糙度(或波纹度)很差的现象。
4.2.3 局部亏损(凹坑)
推凸刀没有调整好,或者刀体本身的质量很差,推凸过程中使钢轨损伤;推凸过程中推凸刀将焊渣挤入热态的接头中,打磨时焊渣脱落使钢轨表面出现凹坑;有时推凸过程失败,采用除瘤割炬割除焊瘤时,因操作不慎将钢轨表面切出凹坑;手工打磨时,局部打磨量过大,使钢轨局部出现亏损。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
4.2.4 打磨灼伤
多发生于推凸余量过大的情况,轨底面推凸残留过大,打磨时集中打磨,使该处局部微区产生高温,周围冷态金属增大了高温微区的冷却速度,从而产生脆性组织;采用仿形打磨机,进给量突然增大,将砂轮憋住,在钢轨表面产生烧伤痕迹。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
4.2.5 表面裂纹
钢轨焊接或打磨后,在焊接接头表面可见的裂口缺陷,是严重的焊接缺陷。
4.2.6 表面划伤
钢轨被利器或硬物划伤,如推凸时由于推凸刀调整距钢轨间隙过小、推凸刀磨损、推凸刀清洁不良等,接头被推凸刀划伤,如果划伤在钢轨轨底面则更加危险。
4.3 接头内部缺陷产生原因对比
移动闪光焊焊接内部缺陷主要有灰斑、未焊合和过烧。光斑、未焊合和过烧是气压焊出现的主要缺陷,大面积光斑易造成线路上焊接接头断裂。
灰斑是面积型缺陷,是闪光焊焊缝断口中的局部光滑区域,一般呈圆形、椭圆形,灰斑色泽与焊缝断口金属不同,平而亮或呈灰色,与周边金属有明显界限,其产生的主要原因如下所述。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
4.3.1 钢轨中硅锰元素含量较高或硅锰元素偏析严重
一是硅作为不导电的非金属元素,硅偏聚的地方难以形成触点—过梁(或难以激发闪光),顶锻时未熔的硅或硅的氧化物难以随液态金属层挤出,残留在焊缝中形成缺陷;二是由于锰元素与氧的亲和力高于铁,比铁更容易氧化,因此在硅锰含量高或者偏析严重时,增大了端面的氧化风险。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
4.3.2 焊接参数设置不当,导致灰斑
具体分为两种情况:一是大能率短时间加热,端面温度高,温度梯度大,顶锻时塑性变形集中,即便闪光过程中端面局部发生了氧化,也容易使之挤出或挤碎,而不形成缺陷。相反,小能率长时间加热,接头温度梯度小,加热区宽,顶锻时沿钢轨纵向发生塑性变形的范围较大,而不是集中在接口处,不利于氧化物的挤出。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
4.3.3 其他原因
- 设备状态不良或响应能力较差时,容易产生缺陷。
- 缺陷产生于焊接过程中,缺陷处硅锰元素偏析严重,在偏析处附近存在液态金属的自由结晶,原因是顶锻前液态金属层厚度不均匀,顶锻过程中端面金属变形不协调。
光斑是存在于气压焊焊缝断口中的局部光滑区域,与周边金属有明显界限的面积型缺陷。其产生原因主要有:①焊前端面清洁不良;②两被焊钢轨端面垂直度及平面度不符合要求;③钢轨接头热值欠缺;④顶锻量超出规定范围。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
过烧(闪光焊):晶界边界熔化,是体积型缺陷,存在于焊缝和热影响区。轻度过烧呈细小黑灰斑点,重度过烧呈黑色蜂窝状。出现在钢轨焊接接头焊缝部位或临近焊缝处的断口局部区域,容易产生裂纹源,导致接头强度、塑性下降。产生原因是钢轨母材中硫的偏析或硫化物夹杂的聚集。过烧(气压焊):产生原因为焊接温度过高,焊缝金属熔化,冷却后在轨底面形成凹坑。过烧接头轨底面因高温碳烧损形成一层脱碳层组织,接头性能较差,往往5.2 m落锤检验一锤断裂,在断裂源尖端处铁素体处形成大颗粒网状铁素体组织,晶粒粗大。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
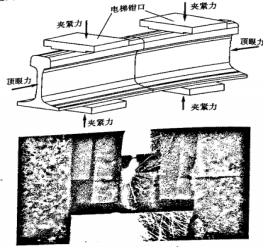
未焊合(闪光焊):母材与母材之间未能完全结合的部分。从接头横断面看,灰斑与未焊合没有明显区别,都是呈现平面状。从接头纵断面看,未焊合呈现透镜状,而灰斑的厚度却很薄。欧洲标准草案中将灰斑与未焊合通过宏观检验加以区分,规定允许有少量灰斑,但不允许有未焊合,我国标准不要求做宏观检验,因此从断口横断面难以区分灰斑与未焊合。如图6所示,未焊合(气压焊):主要原因有①加热温度不足或热量分布不均;②顶锻力过小;③端面清洁不良;④端面垂直度不够,导致氧化;⑤中途灭火或火焰不当。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
5 焊接适应性
由于焊接加热方式的区别,气压焊适用于任何海拔地段焊接,闪光焊则只适用于低海拔、含氧较高的地段;气压焊适用于同一轨型同一热处理状态的任意轨种之间的混焊,包括不同钢厂不同轨种、同一钢厂不同轨种、同一钢厂同一轨种之间的焊接,闪光焊则更加适用于同一轨型同一钢厂同一轨种同一热处理状态之间的焊接,研制一种焊接不同轨种或热处理状态钢轨的闪光焊混焊工艺参数有很大难度;气压焊适用于一定磨耗范围内的再用轨之间的混焊,闪光焊可以进行再用轨之间的焊接,但是未能实现混焊;气压焊容易受到氧乙炔纯度的影响,闪光焊则不受此影响,但受电力稳定性的影响;移动气压焊可以通过同一副加热器不同的加热工艺对钢轨进行自动正火,而现场闪光焊目前大多采用人工火焰正火;气压焊工艺易受火孔开孔大小的影响,焊接工艺制定周期较短,工艺简单,但在低温环境、保养不佳、操作不当等情况下,气压焊容易发生回火,而闪光焊焊接工艺调整时间较长,焊接工艺制定复杂,焊接工艺容易受到材质、线路状况、环境等的影响,需制定明确的焊接图纸卡控措施,其人才培养周期较长;闪光焊焊接效率较高,其焊接强度较高,线路上断头率约在0.5/10 000以内,而气压焊焊接效率则相对较低;气压焊采用火焰加热,对环境相对闪光焊(柴油发电)较为友好;两种焊接方法焊接质量都比较稳定,但气压焊焊接时对接头断面的处理要求十分严格,且在焊接过程中需要肉眼观察加热程度,所以受人为因素影响很大,闪光焊主要依靠工艺调整的适应性,受人为因素影响小。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
6 焊接一次合格率及接头性能
上海工务大修段2016年气压焊机焊一次合格率99.1%,闪光焊一次合格率97%,2017年气压焊机焊一次合格率99.4%,闪光焊一次合格率94.66%。气压焊一次合格率明显高于闪光焊,这与闪光焊接接头性能随工艺参数及设备稳定性的变化较大有关,特别是落锤静弯的表现,有时易受影响。而气压焊过程中,只要严格执行工艺相关标准,焊接接头性能及一次合格率则与焊接“看火”人员的经验有很大关系。但是,无论是闪光焊还是气压焊,其焊接接头的总体性能都较铝热焊好。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
7 现场焊接焊轨车分配情况
上海工务大修段根据气压焊和闪光焊的相关特点,现场焊接采用线上气压焊机一台(每个封锁点2个接头),线下闪光焊机一台(每个封锁点4~6个接头)的施工组织模式,其优点是利用气压焊一次合格率高有效避免线上伤损耽误施工进度,利用闪光焊焊接效率高、待焊钢轨端部处理简单,焊接伤损后切割后可快速焊接,保证线下焊接效率及每天换轨1.5 km。但是由于闪光焊轨车近期设备状态不佳、焊接工艺调试难度大和周期长、焊接伤损率偏高,我段更偏向线上和线下全部使用气压焊轨车进行焊接。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
此外,利用气压焊轨车拉伸焊功能,已经基本实现焊轨车线上插焊作业。
8 总结和展望
移动闪光焊焊接效率高、焊接质量好,但焊接工艺参数调试难度大,焊接工艺制定复杂;移动气压焊焊接原理简单、焊接适应性强、焊接一次合格率高,但焊前处理复杂、焊接过程容易受人为因素影响。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
闪光焊和气压焊各有长处,在现场施工中可根据情况选择合适的焊接方法。为提高现场施工的可靠性及机械化程度,可根据现场施工情况,开发焊轨车遮风遮雨装备;开发氧气保温装备,有效防止回火;气压焊开发全程测温装备,减少经验对焊接质量的影响;闪光焊增加自动正火设备,提高机控水平。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
文章来源:
《铁道公务》2019年6月第一版;郭标(中国铁路上海局集团有限公司上海工务大修段,上海,201600)