导语:线上锁定焊时,划线量(即搭接量)是施工的关键尺寸——划多了、划少了,焊完锁定轨温都不对。
它不用死记硬背,只要按三步走:① 算拉伸量 → ② 算消耗量 → ③ 两者相减,就是划线量。
为什么线上锁定焊,选气压焊?
| 序号 | 优势 | 要点 |
| 1 | 锁定轨温精准恢复 | 数控式气压焊采用恒位移质量控制,拉伸到位即锁定,锁定轨温一步到位、不靠经验、不靠返工。 |
| 2 | 消耗量恒定可预判 | 顶锻量稳定32±0.5mm,焊前消耗算得准,划线量才能划得对、焊得准。 |
| 3 | 带应力作业更平稳 | 火焰加热、无熔化金属飞溅,钢轨在塑性状态下焊接拉伸过程平稳可控,接头质量稳定。 |
三步总览:划线量 = 焊接消耗量 − 拉伸量
| 步骤 | 名称 | 要点 | 公式 / 数值 |
| 第一步 | 算拉伸量 | 核心参数 | ΔL = α × L × (T锁 − T实) |
| 第二步 | 算消耗量 | 焊接消耗 | 顶锻 32mm + 端铣 2mm = 34mm |
| 第三步 | 划线量 | 施工划线依据 | ΔH = 34mm − ΔL |
第一步:先算“拉伸量”
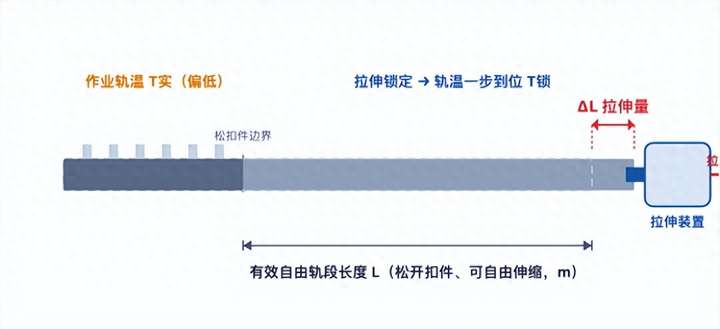
无缝线路的设计锁定轨温 T锁,是钢轨内部“零应力”的目标温度。当实际作业轨温 T实低于 T锁 时,钢轨处于“缩短”状态。
这时,就用拉伸装置把钢轨拉伸到预定长度,随后在保持拉伸的状态下焊合锁定——锁定轨温一步到位,焊完无需再应力放散。拉伸的这段长度,就是拉伸量 ΔL。
第一步 · 拉伸量公式:ΔL = α × L × (T锁 − T实)
| 参数 | 含义 | 取值 | 单位 |
| α | 钢轨线膨胀系数 | 0.0118 | mm/(m·℃) |
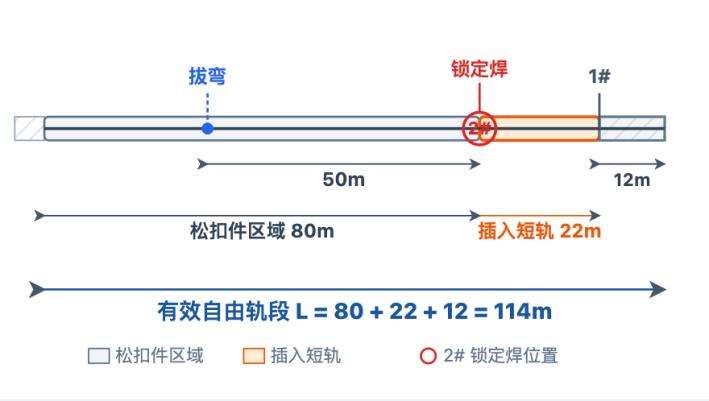
| L | 有效自由轨段长度(松开扣件的总距离) | 按实测 | m |
| T锁 | 设计锁定轨温 | 设计给定 | ℃ |
| T实 | 实际作业轨温(始 / 中 / 末端多点取平均) | 现场实测 | ℃ |
快速记忆:每 100m 钢轨,轨温差 1℃,拉伸量±约 1.18mm。例:114m 自由段、温差 10℃ → 拉伸量 ≈ 13.5mm。
第二步:再算钢轨“消耗量”
焊接过程本身会“吃掉”一小段钢轨长度,来源有两个:
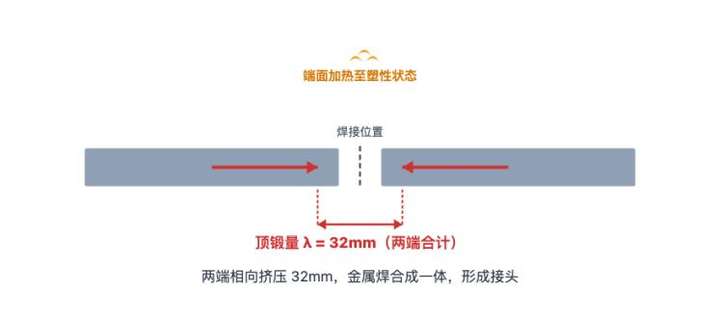
- 顶锻量 λ——端面加热至塑性后,两端相向挤压焊合,挤掉的长度;
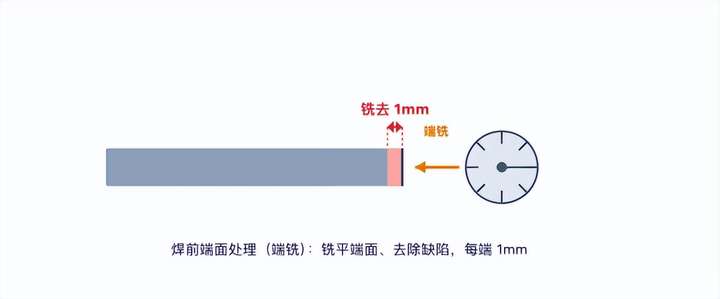
- 端铣量 C——焊前端面铣削处理,去除缺陷、铣平端面,吃掉的长度。
数控式气压焊采用恒位移质量控制,这两个量稳定、可测、可复核,因此可以直接当作标准值使用,方便现场记忆:
| 项目 | 标准值 | 说明 |
| 顶锻量 λ | 32 ± 0.5 mm | 数控式气压焊标准值(两端合计) |
| 端铣量 C | 1 ± 0.5 mm | 每端端面铣去,两端共 2mm |
第二步 · 焊接消耗量(标准值):消耗量 = 顶锻 32 + 端铣 1×2 = 34 mm
第三步:划线量 = 消耗量 − 拉伸量
把前两步合在一起想:
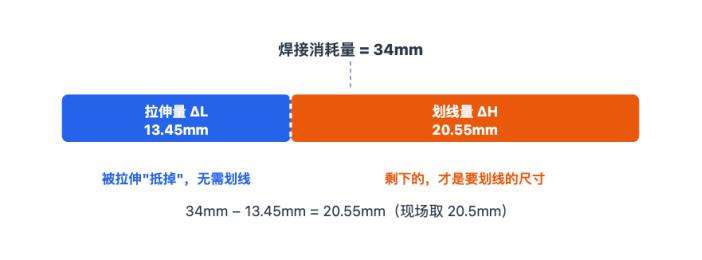
- 消耗量让钢轨“变短”,需要提前多留出来;
- 拉伸量让钢轨“变长”,相当于已经抵掉了一部分。
所以剩下的长度,才是真正要在钢轨上划线预留的尺寸:
第三步 · 划线量公式:ΔH = 消耗量 − 拉伸量 = 34 − ΔL
一个案例,三步走完
| 项目 | 数值 |
| 设计锁定轨温 T锁 | 20 ℃ |
| 实际作业轨温 T实 | 10 ℃(温差 10 ℃) |
| 有效自由轨段 L | 80 m + 34 m = 114 m |
| 焊接消耗量(标准值) | 34 mm |
① 第一步 · 算拉伸量
ΔL = 0.0118 × 10 × 114 = 13.45 mm
② 第二步 · 算消耗量
消耗量 = 顶锻 32 + 端铣 2 = 34 mm
③ 第三步 · 算划线量
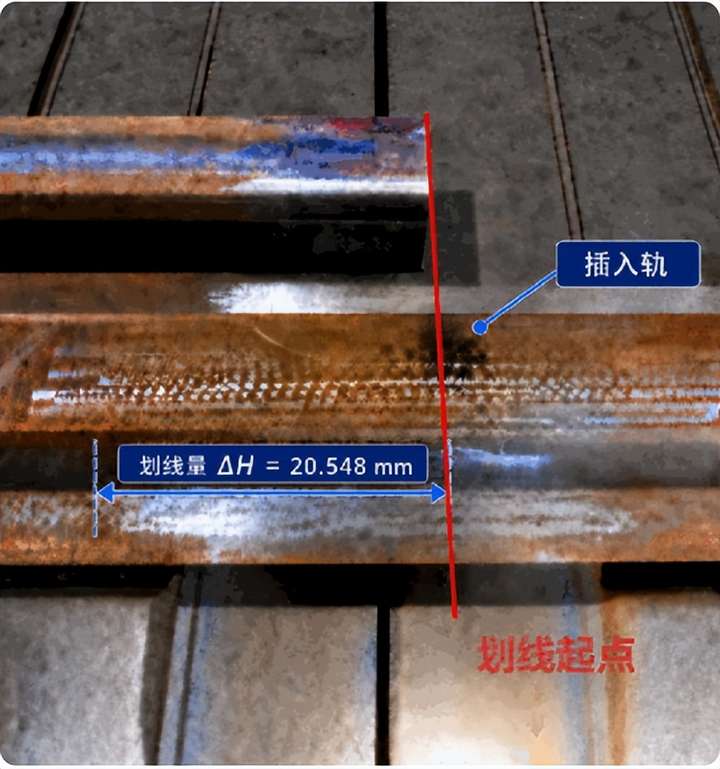
ΔH = 34 − 13.45 = 20.55 mm → 现场取 20.5 mm
记住减法公式:消耗 34 − 拉伸 13.5 = 划线 20.5
温差变了怎么办?温差每增加 1℃(每 100m),拉伸量多 1.18mm,划线量就少 1.18mm。现场只换 ΔL,其余不变:划线量 = 34 − ΔL。
划重点 · 两点提醒
- 顶锻量 32mm、端铣量 1mm 为数控式气压焊标准值(±0.5mm),其他工艺或机型以本机工艺评定为准;
- 文中案例(L=114m、温差 10℃)仅为演示,现场请按实测参数代入公式。
风险:本站内容仅作技术交流参考,不构成决策依据,所涉标准可能已失效,请谨慎采用。
声明:本站内容由用户上传或投稿,其版权及合规性由用户自行承担。若存在侵权或违规内容,请通过左侧「举报」通道提交举证,我们将在24小时内核实并下架。
赞助:本站部分内容涉及收费,费用用于网站维护及持续发展,非内容定价依据。用户付费行为视为对本站技术服务的自愿支持,不承诺内容永久可用性或技术支持。
授权:除非另有说明,否则本站内容依据CC BY-NC-SA 4.0许可证进行授权。非商业用途需保留来源标识,商业用途需申请书面授权。