随着铁路线路运营里程不断增加,既有线路维护、在役钢轨更换与现场焊接作业的重要性持续提升。移动式钢轨气压焊接作为现场钢轨焊接的重要工艺之一,正在从“新轨焊接”逐步延伸至更加复杂的“在役钢轨焊接”场景。不同标准之间的适用范围、设备要求、工艺控制和质量检验要求,也随之呈现出更加精细化、工程化和数字化的发展趋势。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
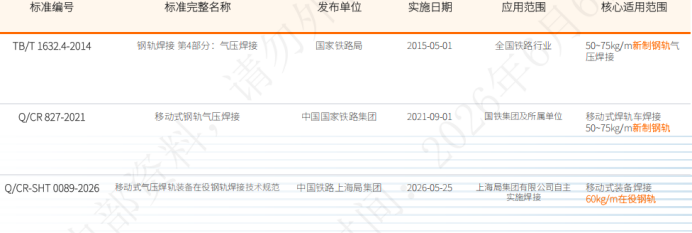
本文结合 TB/T 1632.4-2014《钢轨焊接 第4部分:气压焊接》 、 Q/CR 827-2021《移动式钢轨气压焊接》 以及 Q/CR-SHT 0089-2026《移动式气压焊轨装备在役钢轨焊接技术规范》 三项标准内容,对移动式钢轨气压焊接技术规范的主要变化进行梳理,以供行业技术交流与现场作业参考。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
一、适用范围从“新轨焊接”向“在役钢轨焊接”延伸
从标准定位来看,TB/T 1632.4-2014属于铁路行业基础标准,主要适用于50kg/m至75kg/m新制钢轨的气压焊接;Q/CR 827-2021则是在国铁集团层面对移动式钢轨气压焊接作出的进一步规范,适用于移动式焊轨车焊接50kg/m至75kg/m新制钢轨。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
相比之下,Q/CR-SHT 0089-2026的突出特点在于将规范对象明确拓展至60kg/m在役钢轨焊接场景,覆盖再用轨与在役轨、新轨与在役轨等组合焊接情况。这一变化说明,移动式气压焊接技术的应用边界正在从传统的新轨焊接,逐步进入线路维修、既有线改造和在役轨更新等更贴近现场实际的作业场景。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
这对于现场施工管理具有重要意义:在役钢轨往往存在磨耗、疲劳、服役环境差异等因素,不能完全按照新轨焊接逻辑进行简单套用。因此,针对在役轨特点建立更细致的准入条件、质量判定和检验机制,是保障接头质量和线路安全的关键。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
二、设备要求更加重视数字化、可靠性与低温作业能力
在设备机具方面,新规范对移动式气压焊轨装备提出了更明确的要求,主要体现在三个方面。
第一,焊接过程数据管理要求进一步强化。装备需安装现场焊接管理系统数据传输模块,并配置专用手持终端,实现焊接全过程数据的实时采集与上传。这意味着钢轨焊接质量管控正在由传统的结果检验,向全过程数据追溯转变。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
第二,设备低温拉伸能力要求提高。标准提出,移动式气压焊轨装备应具备拉伸轨温15℃的能力,经过改造验证后应具备拉伸轨温25℃的能力。这一要求有助于提升设备在不同轨温条件下的适应性,为现场作业提供更大的工况覆盖能力。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
第三,关键功能失效后的停机要求更加严格。自动记录、夹持、摆火、顶锻、推凸等关键功能一旦失效,设备应立即停机。该要求体现了标准对设备可靠性和施工安全性的高度重视,也对设备维护、状态监测和现场操作提出了更高要求。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
三、在役钢轨焊接更加重视母材准入与磨耗控制
与新轨相比,在役钢轨的最大特点是服役状态复杂。钢轨可能受到长期轮轨作用、环境变化、维修历史等因素影响,其几何尺寸、表面状态和疲劳程度均可能存在差异。因此,新规范对在役钢轨焊接前的准入条件作出了更具体的要求。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
根据规范要求,待焊在役钢轨应符合二级及以上再用轨质量要求,从源头上保障母材可靠性。同时,对待焊钢轨的垂直磨耗差和侧面磨耗差也提出了量化控制要求:垂直磨耗差限值为不大于3mm,当差值超过1mm时应进行打磨或铣磨处理;侧面磨耗差限值为不大于2mm,当差值超过1mm时也需进行相应处理。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
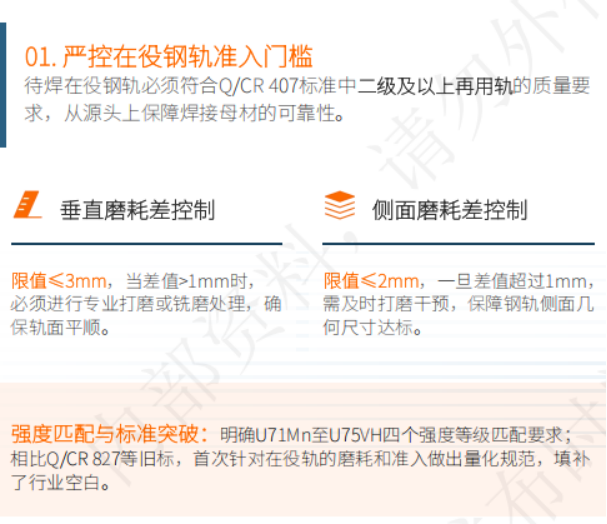
这些规定的核心目的,是在焊接前尽可能消除母材状态差异对焊接质量的影响。对于现场而言,焊前检查不再只是简单确认钢轨型号和外观状态,而是需要对钢轨来源、强度等级、磨耗情况和几何尺寸进行系统确认。焊前准备做得越扎实,后续焊接质量的稳定性也越有保障。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
四、施工工法由经验操作转向参数化控制
在现场施工条件方面,新规范对支车法和爬坡法进行了明确划分,使移动式气压焊轨装备在复杂线路条件下的使用更加规范。
当线路超高小于130mm时,可采用支车法施工。为确保设备稳定性,支腿油缸伸出量应控制在180mm以内。当线路超高大于或等于130mm时,可采用爬坡法施工,并对垫轨坡度、叠加坡度和单次调整量提出明确要求:垫轨坡度不大于15‰,叠加坡度不大于30‰,单次调整量不大于30mm。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
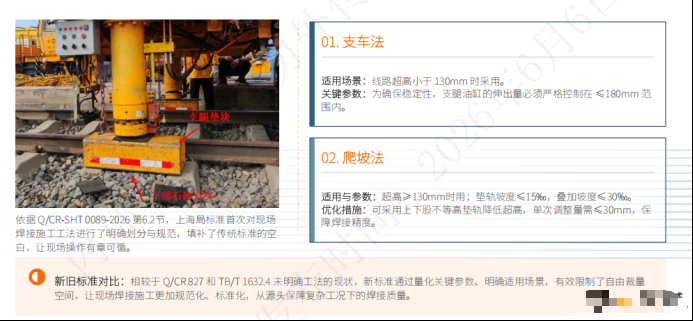
这些规定减少了现场作业中的自由裁量空间,使施工人员在面对不同线路超高条件时有更清晰的判断依据。对于移动式焊轨装备而言,作业过程中的设备姿态、支撑稳定性和轨端对中精度都会影响最终焊接质量。因此,将工法选择和关键参数纳入标准化控制,是现场施工规范化的重要体现。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
五、质量要求更加贴合在役钢轨工程实际
在质量检验方面,新规范针对60kg/m待焊轨与在役轨焊接的情况,提出其质量检验标准按50kg/m钢轨标准执行。这一调整并不是降低质量要求,而是充分考虑在役轨的实际磨损、疲劳状态和现场应用特点,使检验指标更加符合工程实际。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
例如,在落锤试验方面,新轨要求可按更高标准执行,而在役轨焊接则采用相对适配的检验条件;在静弯试验方面,60kg/m新轨轨头受压要求力值不小于1450kN,在役轨焊接则要求不小于1200kN;在疲劳试验方面,也根据在役轨情况对载荷范围进行了相应调整。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
这类“适配性调整”的关键在于科学评价,而不是简单降低门槛。对于在役轨焊接,应避免将新轨标准机械套用到复杂服役状态的钢轨上,也不能因为标准适配而放松质量控制。真正的重点,是在明确适用条件的基础上,严格执行检验判定,确保焊接接头满足线路服役安全要求。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
六、型式检验突出异种钢和复杂环境适应性
型式检验是验证焊接工艺稳定性和适用性的重要环节。三项标准在初次焊接作业、钢轨钢种或轨型变化、更换焊机、停用一年后恢复使用、生产检验不合格、报告满五年等常规触发条件上基本一致。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
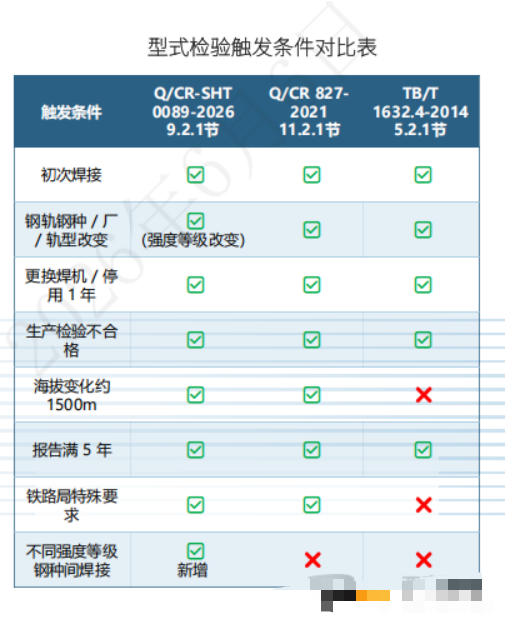
值得关注的是,Q/CR-SHT 0089-2026针对在役轨焊接特点,进一步明确了不同强度等级钢种间焊接时应进行型式检验。这一要求非常重要,因为在役轨来源复杂,不同线路、不同厂家、不同强度等级的钢轨在材料性能上可能存在差异。若未经过充分工艺验证,直接进行组合焊接,可能增加焊接接头质量风险。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
此外,Q/CR系列标准还对海拔变化、铁路局特殊要求等场景提出型式检验要求,体现了标准对复杂环境适应性的关注。这也提示施工单位和设备单位,在跨区域、跨线路、跨工况开展焊接作业时,应提前评估工艺适用性,不能仅依赖既有经验。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
七、生产检验更加重视过程控制与风险前移
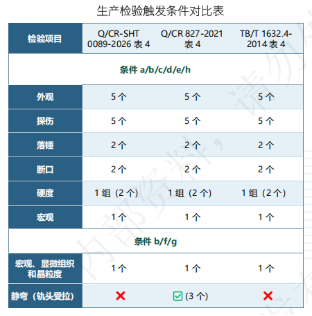
生产检验是现场焊接质量控制的重要防线。三项标准在每焊接200个接头、气体供方变化、加热器或参数修正、停焊一个月以上、每三个月或600个接头、调整热处理参数等方面均设置了生产检验要求。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
新规范进一步补充了不同厂家在役钢轨首次焊接时应进行生产检验的要求。这一条款十分贴近现场实际。由于在役钢轨来源复杂,即便轨型相同,不同厂家、不同批次钢轨的化学成分、轧制状态和服役情况也可能存在差异。通过生产检验提前验证焊接工艺匹配性,有助于将质量风险控制在正式批量施工之前。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
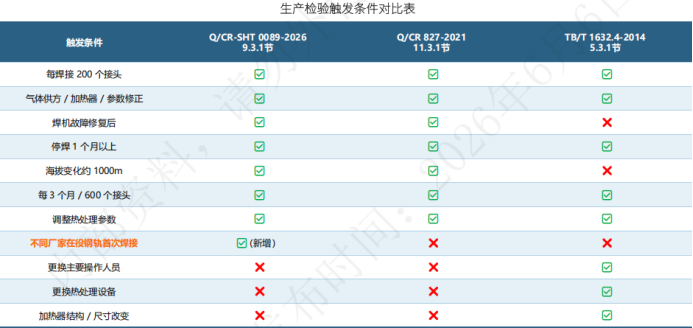
在检验项目方面,外观、探伤、落锤、断口、硬度、宏观检验以及金相检验等项目总体保持一致。值得注意的是,新规范取消了生产检验中的轨头受拉静弯试验要求,与基础行业标准保持一致,有助于在保证质量的前提下简化检验流程,提高现场实施效率。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
八、不合格判定更加严格,倒逼焊接质量稳定
在生产检验不合格判定方面,Q/CR-SHT 0089-2026对落锤试验提出了更严格的判定规则:同一种钢轨组合的两个接头落锤试验不合格时,直接判定本次生产检验不合格,不再给予复验机会;若仅一个接头落锤不合格,可加焊两个接头进行复验,但复验中仍有一个不合格时,即判定本次生产检验不合格。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
这一规则体现了对焊接接头可靠性的严管思路。落锤试验反映的是焊接接头在冲击载荷下的承载能力,其结果对线路服役安全具有重要参考价值。严格的不合格判定机制,有助于倒逼设备状态、工艺参数、人员操作和过程控制全面稳定,减少侥幸心理和质量波动。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
九、标准变化对现场执行的启示
综合三项标准对比可以看出,移动式钢轨气压焊接技术规范正在向以下几个方向发展。
- 一是适用场景更加贴近现场维修需求。标准从新轨焊接逐步延伸至在役钢轨焊接,回应了既有线路维护和再用轨利用的实际需求。
- 二是质量控制更加前移。钢轨准入、磨耗控制、强度等级匹配、厂家差异识别等要求,均体现出“焊前控制优先”的思路。
- 三是设备管理更加数字化。焊接过程数据实时采集与上传,有利于实现质量追溯、过程复盘和施工管理闭环。
- 四是施工工法更加参数化。支车法、爬坡法及相关参数要求的明确,使现场作业从经验判断走向标准化执行。
- 五是检验判定更加严格。尤其是落锤试验不合格判定规则的强化,说明标准对焊接接头可靠性的要求并未放松,而是在更贴合在役轨实际的基础上,进一步强化关键质量底线。
结语
移动式钢轨气压焊接技术的发展,离不开标准体系的持续完善。从TB/T 1632.4-2014到Q/CR 827-2021,再到Q/CR-SHT 0089-2026,相关规范逐步从基础焊接要求、移动式装备应用,延伸到在役钢轨焊接这一更加复杂的工程场景。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
对于设备制造单位、施工单位和现场管理人员而言,理解标准差异并不是简单记住条款变化,更重要的是把握其背后的质量控制逻辑:焊前严准入、过程可追溯、设备保可靠、检验守底线。只有将标准要求真正转化为现场执行能力,才能持续提升钢轨焊接质量,为铁路线路安全稳定运行提供更加坚实的技术保障。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
瑞威科技将持续关注钢轨焊接标准体系变化与现场应用需求,围绕移动式气压焊接装备、工艺控制、施工服务和质量管理能力建设,为铁路无缝线路维护与高质量发展提供技术支持。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹