一、钢轨现场压力焊
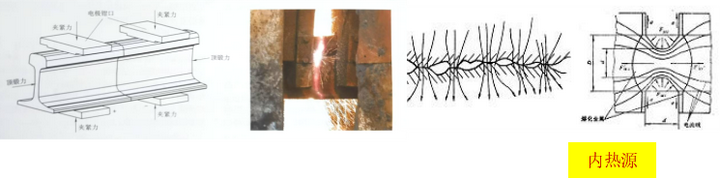
1、闪光焊原理
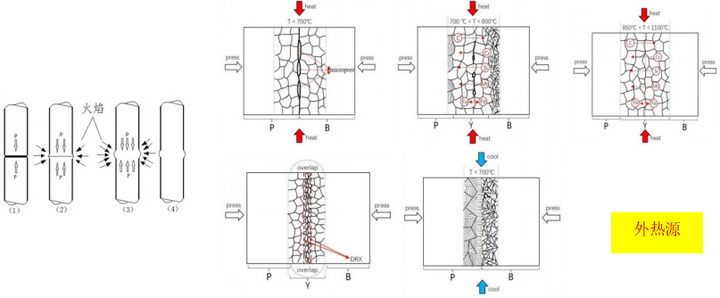
闪光焊是一种利用电能加热、顶锻挤压的焊接方法(图1)。从微观看,钢轨两端面是凹凸不平的,凸出点形成导电触点,通过焊口端面轻微接触,在突出部位电流短路集中流过,随即发生电阻加热和电弧光,焊口金属升温。通过焊机控制钳口纵向脉动(微分合),端面金属不断升高,直至熔化温度,持续不断爆破形成闪光火花,闪光火花飞出,又将端面上的熔化金属带走一部分。待焊口温度达到焊接温度后,停止闪光脉动,随即进行顶锻,给焊口施加大的挤压变形,完成整个焊接过程。由于端面上有液化金属,所以是一种 半熔化压 焊方法。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
焊接需要400-600kVA的电源,无应力焊接的顶锻力不小于60MPa。
2、气压焊原理
气压焊是采用氧气乙炔混合气体对钢轨焊缝处进行火焰加热,达到焊接温度后,进行顶锻的焊接方法(图2)。气压焊焊接时,焊口保持闭合密贴不动,火焰从外部加热,通过热传导进入钢轨内部。当钢轨端面温度达到一定程度时,金属开始交互结晶(原子扩散、形核、形成新晶粒),界面逐渐消失,融为一体。之后,通过顶锻挤压大变形,焊口处的晶粒细化,材料强度和韧性得到进一步的加强。所以,气压焊是一种 固相塑性压 焊方法。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
3、闪光、气压焊接原理差异
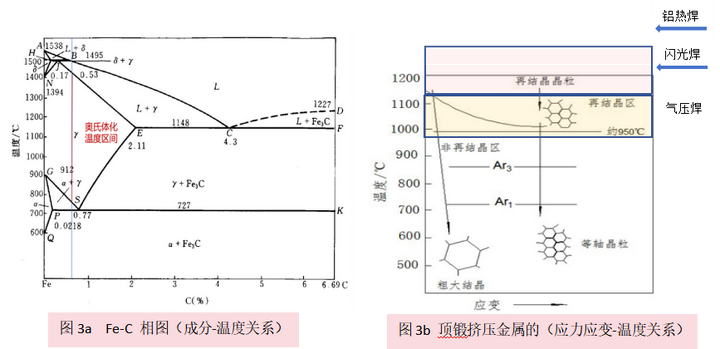
- 焊接温度高低 :闪光焊加热温度高于熔化温度(图3a,焊缝金属有脱碳白线),焊态接头晶粒粗大,探伤时会出现损伤杂波;气压焊加热温度在锻造温度区(图3b),焊态接头没有白线,大板上找不见焊缝,接头晶粒细小,探伤时不会出现损伤杂波;󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
- 焊接过程稳定性: 钢轨闪光焊加热过程需要钳口纵向脉动(微分合),闪光焊机状态和现场工况良好,保持闪光时的随动性,才能满足持续稳定闪光条件(电-液自适应脉动灵敏度);气压焊加热过程不需要脉动,恒位移工艺钳口保持持续不动,其稳定性、一致性超好;󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
- 接头缺陷数量: 闪光焊是内热源,钢轨材料中往往不可避免存在偏析流线、夹杂物等,导致这些微区加热与正常金属区差异较大,微区容易出现过热,接头不稳定闪光会带来灰斑、微裂纹焊接缺陷,因此,闪光焊理论上说是一种 带缺陷 的焊接接头;气压焊是外热源,对钢轨材料中偏析、夹杂物不敏感,在焊前处理(端铣、合缝0.1mm)良好状态下,可稳定获得零缺陷焊接接头(100%通过落锤检验),因此,气压焊理论上说是一种 无缺陷 焊接接头。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
二、不同钢轨材料敏感性
由前述焊接原理可知:闪光焊由金属电阻内热源加热,对钢轨材质牌号、批次、状态、同质和异质混焊等钢轨内部均匀性是十分敏感的,加之每台闪光焊机设备作业时的性能状态都有差异,因而在每台设备上调整焊接工艺都是不同的,往往在通过型式检验时较困难,其落锤性能一直不够稳定,有波动是常态;气压焊是热传导外热源,对钢轨材质牌号、批次、状态、同质和异质混焊等因素不敏感,不同材质焊接工艺大量统计数据结果,每台设备工艺都是相同的,其同质和异质材料混焊的焊接型式检验性能稳定,一次通过容易,工艺适应性很宽泛。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
三、现场焊轨作业工况适应性
在各种恶劣的自然环境条件下,在全年候气温、轨温差异大的工况下进行焊轨施工,无论是正线还是岔区,一是需要可靠获得优质接头,二是能同时保障实现精准控制锁定轨温,以满足无缝线路稳定性要求。闪光焊加热过程具有不波动性,建立良好的焊接温度场和顶锻成形,传统成熟工艺是通过控制热输入量持续时间计算,其对应的闪光烧化量不控,其后的顶锻量也是与焊接热场匹配的,不受控自适应的,这样才能保证接头缺欠最少,质量优,而采用位移控制效果尚待积累工程应用数据。因此,闪光焊不易实现精准控制线路锁定轨温需求;气压焊则不同,采用带应力焊接模式,按锁定轨温要求精准计算,早已成功稳定地突破了精准控制线路锁定轨温,钢轨纵向位移量控制误差为±0.5mm,其锁定轨温误差在±2℃范围内。󠅅󠅃󠄵󠅂󠄪󠇖󠆨󠆨󠇕󠆞󠆒󠅬󠇘󠆭󠆘󠇙󠆝󠅵󠇗󠆭󠆁󠄐󠇗󠅹󠅸󠇖󠆍󠅳󠇖󠅹󠅰󠇖󠆌󠅹
综上,我认为追求钢轨现场焊接接头质量的可靠稳定性,气压焊接优于闪光焊接,应首推。